

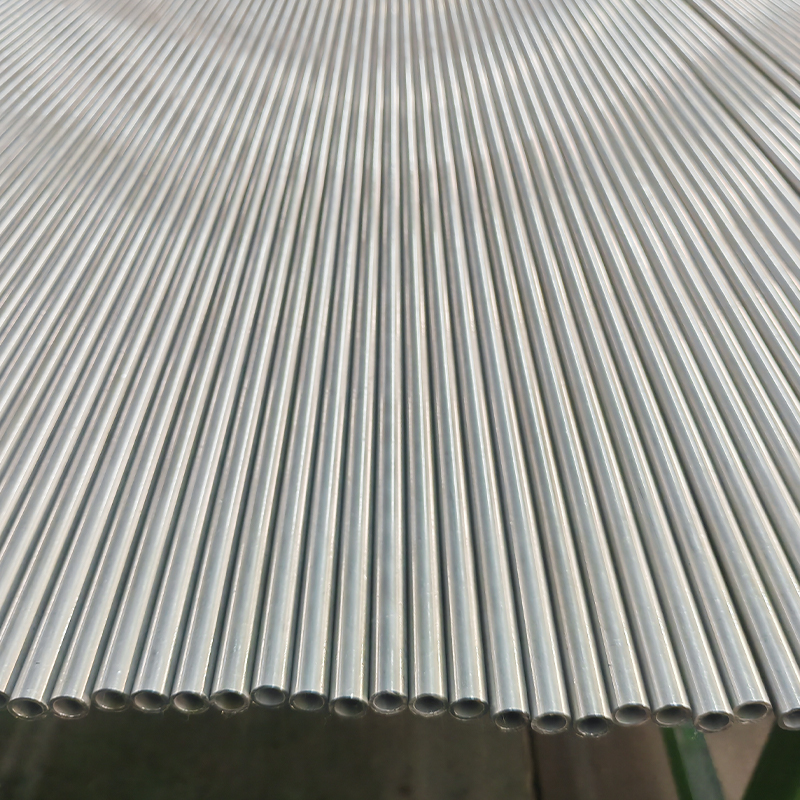
Tiub Hidraulik Lancar Dilukis Sejuk – ASTM A519 1020, Ø1" x 0.120", ID Licin untuk Silinder Hidraulik
Tiub hidraulik lancar yang ditarik sejuk ASTM A519 1020 kami direka bentuk un...

Jurang prestasi antara tiub silinder hidraulik lancar dan dikimpal bermula di kilang. Tiub lancar ditebuk daripada bilet bulat pepejal—dipanaskan dan ditebuk berputar, kemudian dipanjangkan pada mandrel. Cangkerang berongga ditarik sejuk atau disejukkan ke dimensi akhir. Tiada sambungan membujur.
Tiub dikimpal bermula sebagai jalur gelek rata. Jalur dibentuk gulung menjadi silinder dan dicantum menggunakan kimpalan aruhan frekuensi tinggi atau kimpalan TIG. Tiub dikimpal sebagai membawa manik kimpalan dalaman yang boleh dilihat dan zon terjejas haba (HAZ). Untuk bersaing dengan lancar, banyak kedai melukis tiub yang dikimpal di atas mandrel. ini proses kimpalan ditarik sejuk (DOM). memperhalusi struktur mikro, meratakan manik kimpalan, dan membawa toleransi hampir kepada paras lancar. Anda boleh sumber tiub kimpalan ditarik sejuk (DOM). dalam gred EN 10305-2 untuk aplikasi hidraulik yang menuntut.
Kontras dalam stok permulaan menerangkan perbezaan asas dalam keseragaman dinding, tegasan sisa, dan pengagihan kecacatan.
Apabila silinder hidraulik berkitar dari 0 hingga 350 bar, dinding tiub mengalami tegasan gelung, tegasan paksi dan beban keletihan. Tiub lancar yang diperbuat daripada E355 (St52) biasanya memberikan kekuatan hasil minimum 355 MPa. Tiub dikimpal setanding dalam gred 1026 mungkin menghasilkan sekitar 310 MPa—kira-kira 12% lebih rendah.
Kapasiti tekanan menceritakan kisah yang sama. Menggunakan formula Barlow untuk tiub dinding 50 mm OD × 5 mm, tiub E355 lancar dengan kekuatan tegangan 600 MPa boleh menahan tekanan pecah melebihi 1200 bar. Setara yang dikimpal dalam 1026 (tegangan ~ 440 MPa) akan pecah berhampiran 880 bar. ASME B31.3 memberikan tiub lancar a Tekanan kerja yang dibenarkan 20–25% lebih tinggi daripada tiub yang dikimpal dengan dimensi dan bahan yang sama. Margin ini penting dalam hidraulik mudah alih di mana tekanan hentakan melonjak 1.5× penarafan nominal.
Rintangan keletihan memisahkan keduanya lebih jauh. Pada kitaran 10⁷, had kelesuan tiub lancar yang ditarik sejuk biasanya 15–30% melebihi tiub dikimpal yang setara. Sebabnya mudah: HAZ kimpalan mengandungi pertumbuhan butiran setempat, keliangan mikro dan tegasan sisa tegangan yang berfungsi sebagai tapak permulaan retak. Tiub DOM, selepas kerja sejuk yang berat, memulihkan banyak kehidupan keletihan yang hilang—tetapi jarang sekali sepadan dengan tiub lancar yang dikeraskan sepenuhnya dalam tugas kitaran.
Prestasi pengedap silinder hidraulik bergantung pada kekasaran permukaan dalam (Ra) dan toleransi diametral. Lubang yang lebih kasar atau bersaiz besar mempercepatkan haus pengedap dan kebocoran dalaman. Nombor membuat pilihan jelas.
| Jenis Tiub | Kekasaran ID (Ra) | Toleransi Biasa |
|---|---|---|
| Dilukis Sejuk Lancar | 0.8 – 1.6 µm | H8 – H9 |
| Dikimpal (RW as-welded) | 3.2 – 6.3 µm | H11 – H12 |
| DOM (Dikimpal Dingin-Drawn) | 0.4 – 0.8 µm | H8 – H9 |
| Diasah Seamless | 0.2 – 0.4 µm | H8 (dalam 0.025 mm) |
Tiub dikimpal mentah pada Ra 6.3 µm akan mengunyah melalui pengedap cawan U poliuretana dalam silinder industri. Malah tiub lancar yang ditarik sejuk pada Ra 1.2 µm berfungsi dengan baik, tetapi apabila aplikasi memerlukan lubang cermin—seperti dalam silinder servo-hidraulik—a tiub SRB diasah dengan Ra ≤0.4 µm secara langsung memanjangkan hayat meterai sebanyak 30-50%. Anda boleh melihat contoh selesai dengan tiub SRB diasah dengan kemasan ID seperti cermin sesuai untuk silinder hidraulik kitaran tinggi.
Toleransi adalah sama kritikal. Lubang H8 (±0.039 mm untuk ID 50 mm) mengekalkan jurang penyemperitan untuk pengedap yang konsisten. Tiub H11 (±0.160 mm) membolehkan bibir pengedap tersemperit di bawah tekanan, yang membawa kepada kegagalan hembusan. Untuk sistem hidraulik pneumatik atau tekanan rendah (< 100 bar) H9–H11 boleh diterima; melebihi 200 bar, H8 menjadi wajib.
Cecair hidraulik yang mengandungi air—air-glikol, ester fosfat, atau minyak mineral yang tercemar—mencipta sel-sel kakisan. Jahitan kimpalan adalah titik panas kekal. Semasa mengimpal, mangan dan silikon diasingkan, mewujudkan pasangan mikro-galvanik antara logam kimpalan dan bahan asas. Zon yang terjejas haba juga mengekalkan tegasan sisa tegangan yang menggalakkan keretakan kakisan tegasan.
Ujian rendaman bebas menunjukkan bahawa dalam larutan NaCl 5% pada 35 °C, zon kimpalan tiub 1026 mempamerkan permulaan pitting dalam masa 48 jam, manakala logam asas dan tiub lancar kimia yang serupa kekal pasif untuk beberapa hari lebih lama. Tiub lancar, bebas daripada ketakselanjaran komposisi, memberikan rintangan kakisan seragam di seluruh dinding. Apabila reka bentuk memerlukan cecair fosfat-ester dalam hidraulik kilang keluli, lancar adalah pengesyoran standard. Untuk tiub yang dikimpal dalam perkhidmatan yang agak menghakis, penyepuhlindapan terang seluruh badan atau salutan nikel-krom nipis boleh menutupi kelemahan itu—tetapi jangan sekali-kali menghapuskan puncanya.
Kos perolehan sahaja mengelirukan. Tiub ERW yang dikimpal (EN 10305-2, E235) dalam saiz stok standard berharga kira-kira 60–70% daripada tiub lancar yang ditarik sejuk (EN 10305-1, E355) dengan dimensi yang sama. Tiub DOM terletak sekitar 80–90% daripada harga lancar. Walau bagaimanapun, kedai silinder hidraulik hampir selalu menambah honing atau skive-roller burnishing. Elaun mengasah—biasanya 0.3–0.5 mm pada diameter—memadamkan kelebihan kos jika dinding tiub mentah terlalu berubah-ubah. Tiub yang dikimpal dengan toleransi H11 mungkin memerlukan pas mengasah tambahan, memakan masa dan hayat alat.
Masa pendahuluan mengikut corak yang sama: bekas stok tiub dikimpal ERW dihantar dalam beberapa hari, manakala tiub lancar yang ditarik sejuk selalunya memerlukan 3–6 minggu untuk dimensi bukan standard. Tiub DOM menggabungkan ketersediaan dengan ketepatan, selalunya tersedia dalam 2–4 minggu. Persamaan TCO sebenar berat sekerap pemesinan yang dikurangkan, kehausan pengedap yang lebih rendah, dan masa min yang lebih lama antara kegagalan . Untuk silinder angkat utama kritikal yang beroperasi dalam tugas 24/7, premium lancar membayar balik dalam kitaran penyelenggaraan pertama.
Memilih tiub tanpa menggabungkannya dengan standard bahan yang diketahui ialah resipi untuk kekeliruan rantaian bekalan. Jadual di bawah memetakan gred yang paling biasa kepada spesifikasi yang mengawalnya untuk tiub silinder hidraulik.
| Gred Bahan | taip | Piawaian Utama | Kekuatan Hasil (min.) |
|---|---|---|---|
| E355 / St52 | Dilukis Sejuk Lancar | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Dilukis Sejuk Lancar | GB/T 17396, ASTM A519 | 835 MPa (S&T) |
| 4130 (AISI) | Dilukis Sejuk Lancar | ASTM A519 | 460 MPa |
| E235 / 1026 | Dikimpal & DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Dikimpal & DOM | EN 10305-2 | 355 MPa |
Untuk silinder mudah alih dan industri tekanan tinggi, tiub hidraulik lancar yang ditarik sejuk dalam gred E355 meliputi sebahagian besar aplikasi sehingga 350 bar. Apabila keliatan atau rintangan haus yang melampau diperlukan—seperti dalam alat perlombongan—tiub lancar 27SiMn yang dipadamkan dan dibaja menjadi pilihan utama. Gred E355 yang sama dalam bentuk DOM yang dikimpal memenuhi EN 10305-2 dan berfungsi dengan baik untuk silinder tekanan sederhana di mana sensitiviti bajet adalah tinggi.
Parameter reka bentuk jarang diselaraskan dengan sempurna. Gunakan matriks di bawah sebagai penapis laluan pertama berdasarkan tekanan kerja maksimum silinder dan toleransi lubang yang diperlukan.
| Tekanan Kerja | Toleransi ID yang Diperlukan | Tiub yang disyorkan | Gred Biasa |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | ERW atau DOM yang dikimpal | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Dikimpal Dingin-Drawn) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Dilukis Sejuk Lancar & Honed | E355, 27SiMn, 4130 |
| Cecair yang mengandungi air | H9 – H8 | Lancar (diutamakan) | E355, 316L (tahan karat) |
Matriks tidak mutlak. Silinder 250-bar dengan beban sisi yang teruk masih boleh mendapat manfaat daripada tiub asah yang lancar walaupun DOM secara nominal memenuhi penarafan tekanan, kerana bujur dan keletihan penting. Begitu juga, silinder stereng tekanan rendah yang dihasilkan dalam volum tinggi boleh menggunakan tiub dikimpal ERW dengan pasca mengasah kepada H9, menjimatkan kos bahan tanpa mengorbankan kebolehpercayaan. Apabila cecair hidraulik adalah berasaskan minyak dan pencemaran air dikawal, tiub DOM menawarkan titik manis ketepatan dan kos untuk banyak aplikasi jarak pertengahan.
Tiub lancar kekal sebagai pilihan selamat untuk silinder hidraulik yang beroperasi melebihi 350 bar atau dalam persekitaran yang menghakis. Tiub dikimpal DOM menutup jurang untuk reka bentuk tekanan pertengahan di mana toleransi dan kos adalah sama wajaran. Mulakan dengan matriks pemilihan, kemudian tentukan sasaran Ra, gred toleransi dan standard bahan anda. Spesifikasi dipacu data menghapuskan terlebih bayar untuk lancar apabila DOM akan melakukan—atau kurang menentukan tiub yang dikimpal ke dalam kegagalan awal.
Untuk beralih daripada perbandingan kepada perolehan, berikan saiz lubang silinder anda, tekanan kerja dan jenis bendalir. Pembekal kemudiannya boleh mencadangkan pakej tiub diasah yang lengkap atau tong sedia untuk dipasang daripada bahan dan standard yang betul.

Tiub hidraulik lancar yang ditarik sejuk ASTM A519 1020 kami direka bentuk un...

ASTM A513 Cold Drawn Welded (CDW) Honed & SRB Tiub kami adalah ketepatan-

Tiub Silinder Hidraulik ASTM A519 kami dihasilkan dengan ketepatan menggunaka...

Tiub Honed and Skived & Roller Burnished (SRB) kami dihasilkan daripada EN 10...

Tiub Honed and Skived & Roller Burnished (SRB) kami – ASTM A519 ialah paip ke...

Tiub Hidraulik Dikimpal kami dihasilkan daripada keluli jalur yang ditarik se...


